贝贝康開発株式会社へようこそ
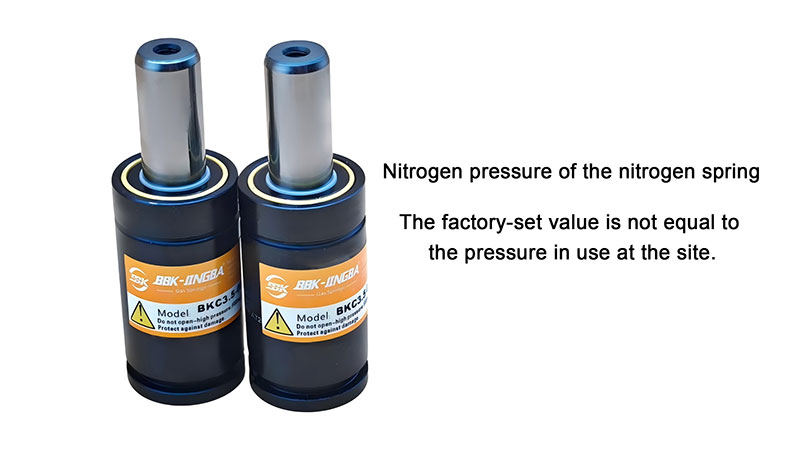
設備のデバッグに携わった経験豊富な技術者にとっては、このような奇妙な現象に遭遇することはほぼ間違いありません。
窒素スプリングが銘板に標識されたパラメータに厳密に従って空気を入れると、機械に取り付けた後、出力は設計値と完全に一致しなかった。すぐに圧力が解放され、漏れが発生します。彼らは繰り返し是正しなければならない。これは時間を無駄にするだけでなく、プロジェクトの進行を遅らせることにもなる。
工場のプレチャージ圧力と現場作業圧力!
✅️出荷時プリチャージ圧力(自由状態圧力)
製品ラベルに表示される窒素ガス圧力とは、以下の場合の窒素ガススプリングの内部気圧を意味する完全にアンロードされ、ピストンロッドが完全に伸びて静止する.
これは初期基礎圧力にすぎず、圧縮条件下での実際の出力圧力ではありません。
✅️現場作業圧力(圧縮圧力)
ピストンロッドが押し込まれると、シリンダ内の空間が減少し、窒素ガスが圧縮される。圧力は同時に上昇する。
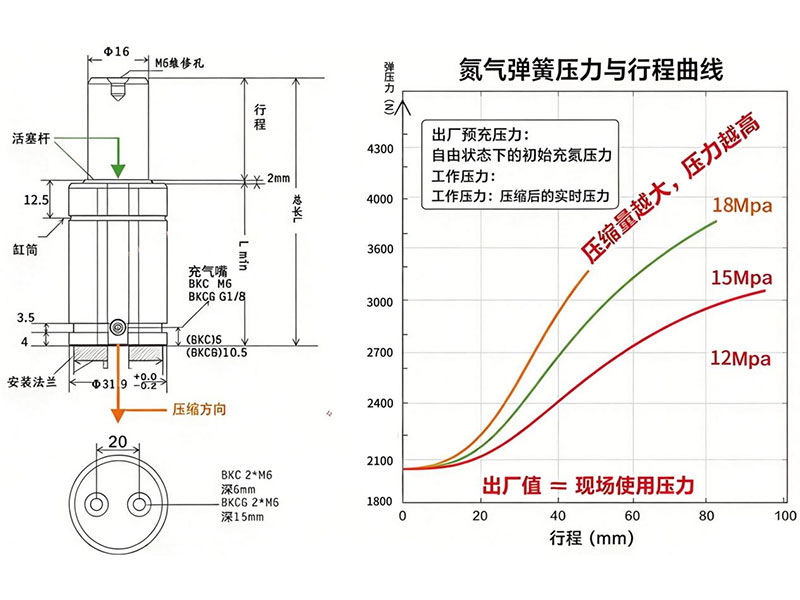
多くの人は、銘板に表示されている圧力が実際の使用圧力であり、直接盲目的に現場に窒素を添加していると勘違いしている。
限界を超えると、ばねの圧縮はすぐに圧力限界を超え、シール部材が過度に作動し、急速に劣化する。これは短期的なオイル漏れとシリンダブロックの長期的な直接損傷を招き、重大な安全リスクを構成する。
ちっそばね高圧容器出荷前に、北テルルカンは温度制御環境で正確な窒素充填と圧力試験を行った。
環境温度の変動、潜在的な圧力計の誤差、および専門的なツールの不足のため、許可されていない窒素充填は圧力が高すぎることを招きやすく、それによって重大な安全上の危険性をもたらす。
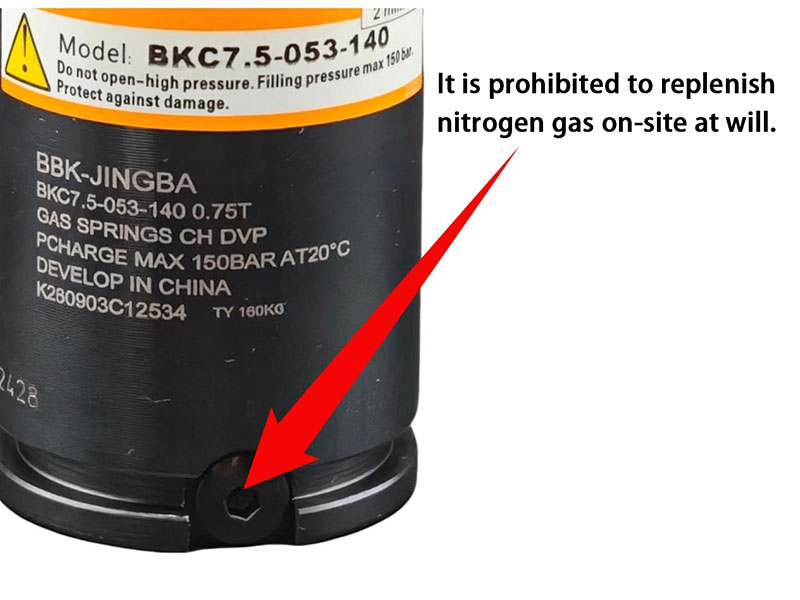
��出力力不足が検出された場合は、取り付け平行度、プリロード、ラジアル荷重の有無、すぐに再インフレを考えるな.
1.恒温較正と窒素充填:予備充填は標準20°C条件下で行い、圧力公差を厳格に制御する、出荷前に各ユニットの圧力曲線をテストする同じタイプのスプリングの出力力が一致することを確認します。
2.圧力安全冗長設計:シリンダボアとシール部材の設計は[敏感词]圧縮圧力に基づいており、圧力変動が部品に損傷を与えるのを防ぐために安全なマージンを残している。
表札に明記する[敏感词]許容インフレーション圧力パラメータが一目でわかり、エンジニアがモデルの選択と検証を容易にするとともに、過電圧リスクを回避するのに役立ちます。
4.出荷前の全面検査:各ユニットは出荷前に保圧テストを行い、微漏洩を解消し、納品時の圧力安定を確保します。
A:私たちはあなた自身が現場で設備に空気を入れることをお勧めしません。温度制御のない校正環境では、圧力を正確に制御することは難しい。圧縮は圧力が[敏感词]限界を超え、シールを損傷し、安全リスクを発生させやすい。設備を工場に戻して圧力調整を行ってください。
A:はい。窒素ガスは圧縮性ガスである、ピストンロッドがシリンダにさらに圧縮するにつれて、内部容積が減少する内部圧力が上昇し、出力ばね力が増加する-このフィーチャーは圧力-ストロークカーブに反映されます。
A:通常の運転条件下で、新しい北テルルカンナ窒素スプリングがプリチャージされている。長期保管による圧力損失が緩やかな場合にのみ、工場に戻って再充電を検討する。
A:代表[敏感词]許容窒素充填圧力この窒素スプリングモデルについて、プリチャージ圧力は絶対にこの値を超えてはいけません。圧縮時に過圧力になり、製品が破損する可能性があるからです。
編制単位:東莞市貝貝康精密機械科学技術有限公司。
さらなる技術的な議論が必要な場合は、13620045661または1380238201に電話して劉エンジニアに連絡してください。
デバッグ中に窒素充填圧力が正しくないために窒素スプリング出力異常が発生したことがありますか?
著作権所有©2026贝贝康開発株式会社


